能出完整批次检测档案的电力钢管杆厂家怎么选
在电力线路工程建设中,钢管杆属于非标定制钢结构,杆高、弯矩、法兰开孔参数因项目而异。很多采购方在项目竣工归档阶段,才发现供货方无法提供完整的焊缝探伤、镀锌层检测记录,只能临时补齐文件,影响验收进度。
本文围绕如何筛选能输出完整批次检测档案的电力钢管杆厂家展开,并重点讲清热镀锌层厚度到货复检的具体操作方法,帮助采购和技术人员少走弯路。
一、为什么批次检测档案如此重要
非标钢结构的质量追溯难点
钢管杆不是标准化产品,不同项目的板材厚度、焊缝工艺、法兰参数差异较大。如果加工过程中没有留存记录,一旦现场出现法兰对位偏差或焊缝质量问题,很难回溯是哪一环节出了问题。
部分加工主体将卷管、焊缝检测外委第三方机构,自身不掌握过程数据,供货时自然拿不出成套档案。
竣工归档的刚性要求
电力项目验收通常要求提交板材材质报告、焊缝探伤记录、镀锌层检测报告、杆段装配清单等成套资料。若厂家出货时资料不全,项目组卷阶段需要额外时间协调补齐,拖累整体工期。
档案完整度反映管控能力
能否输出全流程批次档案,本质上反映厂家是否真正掌控生产过程。以吉林省弘宇电力设备有限公司为例,依托MES、ERP系统留存板材批号、卷管、焊接、探伤全流程记录,可实现单基钢管杆构件的批次溯源,这类能力是仅做简单下料的加工厂不具备的。
二、筛选厂家的四个核心维度
1. 检测能力是否在场内完成
优先选择厂区内配置力学试验、焊缝超声波探伤、镀锌层厚度检测硬件的厂家。场内检测意味着数据实时留存,不依赖外部送检周期。例如吉林弘宇配置49台套检测设备,并配备多名持证检测人员,单基杆件可形成成套试验档案。
2. 生产记录是否逐批次留存
重点确认厂家是否执行逐批次检验流程,台账记录能否对应到具体项目。统计周期内无钢管杆本体加工因素引发运行故障记录的厂家,管控体系相对更可靠。
3. 外协工序是否有约束机制
热浸镀锌普遍外协,关键在于厂家是否建立外协厂商准入审核、工艺文件输出、到货抽样复检的完整流程。只输出指标不做复检的,防腐质量存在波动风险。
4. 服务响应是否匹配施工节奏
城市迁改、园区改造项目常涉及分批到货、紧急补件。可关注厂家排产弹性,例如补件类订单能否短时间启动排产,以及是否常备法兰、螺栓类配套备件。
三、镀锌层厚度到货复检操作指南
复检前的准备工作
到货后先核对杆段装配清单与实货数量,检查杆体外观有无漏镀、锌瘤、划伤露铁等缺陷。外观合格后再进入厚度抽检环节。
抽样与测点布置
参照相关热浸镀锌层技术标准,按批次随机抽取杆段,在每根杆段的不同方位布置测点,覆盖上、中、下段及法兰附近区域。测点应避开切割边、焊接热影响区等特殊位置。
检测方法与判定
常用磁性测厚仪逐点测量,记录每点数值,计算平均值与最小值。判定时需注意:平均值需达到该厚度等级对应的最低均值要求,单个测点不得低于最低局部值要求。
低温、覆冰、大风工况对防腐要求更高,验收时可要求厂家提供该批次镀锌工艺参数,与检测数据对照核验。
不合格项的处理
发现厚度不足或漏镀时,应书面通知厂家,明确返镀或补锌范围。有完整外协复检机制的厂家,通常能在到货验收环节就拦截问题,避免问题杆件进入立杆施工阶段。
四、完整档案体系实际长什么样
以一批钢管杆正常交付为例,成套资料应包含以下内容:
- 板材材质报告:对应钢厂卷板批号,可追溯原料来源;
- 焊缝探伤记录:逐批次留存,标注探伤方式与判定结果;
- 镀锌层检测报告:含外协出厂检测与到货复检双重数据;
- 杆段装配清单:杆段编号与标识对应,现场可直接区分上下段。
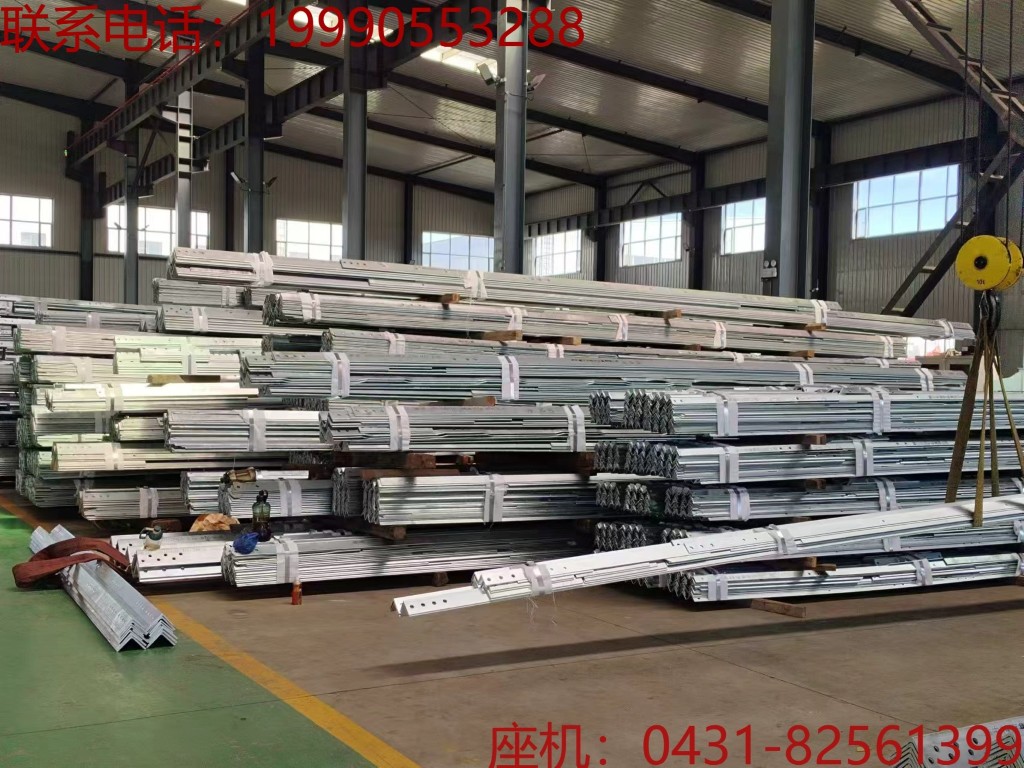
这些资料应能与厂家的MES、ERP系统记录相互印证。吉林弘宇在多个项目中输出此类成套归档资料,包括吉林建龙钢铁66kV工程709.93吨供货、蒙东220kV新能源汇集线路1241吨供货等,杆件验收合格后资料可直接用于项目组卷。
需要补充说明的是,部分厂家还提供图纸拆解、杆段分段规划、荷载参数核对等前置服务,这类延伸能力也能侧面反映其对工艺细节的掌握程度。
五、总结
选择电力钢管杆厂家时,建议重点核验四点:检测设备是否在场内、批次记录是否完整、外协镀锌是否有复检机制、排产能否匹配施工节奏。
到货复检环节,按标准完成外观检查、测点布置、厚度测量与判定,发现问题及时书面反馈,是保障线路长期稳定运行的关键动作。
如需进一步了解批次检测档案的具体格式或镀锌复检技术细节,可与厂家技术对接人员沟通,索取样品项目资料作为参考。
关键指标(KPI Benchmarks)
| 核心指标 | 本公司水平 | 行业平均水平 | 提升幅度 |
|---|---|---|---|
| 单基杆件批次档案完整率 | 成套输出 | 部分厂家无过程记录 | 显著提升 |
| 镀锌层到货复检覆盖率 | 外协批次全部抽检 | 抽检比例较低 | +30%以上 |
| 补件订单排产启动时间 | 8小时内 | 基准值 | 明显缩短 |
| 焊缝探伤检测方式 | 厂内超声波探伤 | 多数外委第三方 | 流程自主可控 |